


a پر ایلومینیم کا گریڈ غلط ہوناصحت سے متعلق ایلومینیم CNC کی گھسائی کرنے والیکام مہنگا ہے. مشینی کے بعد پرزے وارپ ہو جاتے ہیں، اینوڈائزنگ ناکام ہو جاتی ہے، ٹولز توقع سے زیادہ تیزی سے ختم ہو جاتے ہیں، یا پورا بیچ ختم ہو جاتا ہے۔ پروکیورمنٹ اور انجینئرنگ ٹیمیں اس بات کو زیادہ کثرت سے دیکھتی ہیں جتنا کہ وہ تسلیم کرتے ہیں-عام طور پر جب کوئی ڈیزائن لاک ہوتا ہے اور مشین پر پہلا پروڈکشن رن ہوتا ہے۔
یہ گائیڈ ان عملی اختلافات پر مرکوز ہے جو حقیقی طور پر اہم ہیں۔صحت سے متعلق ایلومینیم CNC کی گھسائی کرنے والیکام ہم ان درجات کا موازنہ کرتے ہیں جو زیادہ تر خریدار اصل میں بتاتے ہیں، ان کو عام حصوں کی اقسام سے ملاتے ہیں، اور یہ ظاہر کرتے ہیں کہ کیوں مواد کے انتخاب اور مینوفیکچرر کی صلاحیت کو ایک ساتھ طے کرنا ہے۔
جب گریڈ غلط ہوتا ہے تو کیا غلط ہوتا ہے۔
ایک درمیانی- والیوم آٹو موٹیو سپلائر نے ایک بار 6061-T6 کا آرڈر دیا تھا جو کہ 7075-T6 کے ارد گرد ڈیزائن کیا گیا تھا۔ پہلے-مضمون کے حصے اچھے لگ رہے تھے۔ ہیٹ ٹریٹمنٹ اور سخت انوڈائزنگ کے بعد، تقریباً 40% لاٹ مسخ کی برداشت سے باہر تھا۔ مشینی خود قابل تھا۔ مواد صرف بقایا تناؤ پروفائل کو مطلوبہ عمل کو برقرار نہیں رکھ سکتا ہے۔ اسی طرح کی ناکامیاں ایرو اسپیس فکسچر، میڈیکل ہاؤسنگز، اور اعلی درجے کے الیکٹرانکس انکلوژرز میں ظاہر ہوتی ہیں جب ٹیمیں ثانوی کارروائیوں کی جانچ کیے بغیر سب سے زیادہ مانوس الائے کو ڈیفالٹ کرتی ہیں۔
6061 بمقابلہ 7075 ایلومینیم سی این سی مشیننگ - اور دیگر عام اختیارات
چار درجات کی اکثریت کا احاطہ کرتا ہے۔صحت سے متعلق ایلومینیم CNC کی گھسائی کرنے والیپروجیکٹس: 6061-T6، 7075-T6، 5052، اور 2024۔ کٹر کے نیچے ان کا رویہ سائیکل کے وقت، آلے کی زندگی، اور سکریپ کے خطرے کو تبدیل کرنے کے لیے کافی مختلف ہے۔
6061-T6روزمرہ کا کام کا گھوڑا ہے۔ یہ صاف ستھرا مشین بناتا ہے، قابل قیاس چپس تیار کرتا ہے، اور نسبتاً وسیع پروسیس ونڈوز کے ساتھ انوڈائزنگ کو قبول کرتا ہے۔ بقایا تناؤ معیاری کھردری اور تناؤ- ریلیف کی حکمت عملیوں کے ساتھ قابل انتظام ہے۔ لاگت اعتدال پسند ہے اور دستیابی بہترین ہے۔ زیادہ تر عام ساختی اور کاسمیٹک حصے یہاں اترتے ہیں۔
7075-T6کافی زیادہ طاقت فراہم کرتا ہے۔ یہ ہائی-لوڈ بریکٹس، ایرو اسپیس فٹنگز، اور کارکردگی کے اجزاء کے لیے ڈیفالٹ ہے جہاں سختی-سے-وزن اہمیت رکھتا ہے۔ میں6061 بمقابلہ 7075 ایلومینیم سی این سی مشینی, تجارتی-آفز واضح ہیں: 7075 زیادہ کھرچنے والا ہے، زیادہ کاٹنے والی قوتیں پیدا کرتا ہے، اور اگر مواد کو ہٹانے کی شرحوں اور فکسچرنگ کو کنٹرول نہیں کیا جاتا ہے تو اس میں بگاڑ کا زیادہ خطرہ ہوتا ہے۔ آلے کی زندگی کم ہے اور سطح-علاج کی کھڑکیاں سخت ہیں۔ مواد کی قیمت زیادہ ہے اور مشینی لاگت عام طور پر صرف خام مال کے پریمیم سے زیادہ بڑھ جاتی ہے۔
5052مضبوطی پر فارمیبلٹی اور سنکنرن مزاحمت کو ترجیح دیتا ہے۔ اگر رفتار اور فیڈز کو ایڈجسٹ نہیں کیا جاتا ہے تو یہ زیادہ نرم اور بلٹ اپ ایج کا زیادہ خطرہ ہوتا ہے۔ یہ تنگ-ٹائلنس ملڈ ساختی کام میں کم ظاہر ہوتا ہے لیکن جب حصوں کو بعد میں موڑنے یا ویلڈنگ کی ضرورت ہوتی ہے تو یہ عام ہے۔
2024ٹھوس طاقت اور تھکاوٹ کی کارکردگی پیش کرتا ہے اور اب بھی پرانے ایرو اسپیس ڈیزائنوں میں ظاہر ہوتا ہے۔ یہ مشین معقول حد تک اچھی ہے لیکن اسے 6061 یا 7075 سے زیادہ کثرت سے حفاظتی کوٹنگز کی ضرورت ہوتی ہے۔ دستیابی اور قیمتیں کم مستحکم ہو سکتی ہیں۔
زیادہ تر کے لیے فوری عملی درجہ بندیصحت سے متعلق ایلومینیم CNC کی گھسائی کرنے والیدکانیں:
طاقت: 7075-T6 > 2024 > 6061-T6 > 5052
کم سکریپ کے ساتھ سخت رواداری کے انعقاد میں آسانی: 6061-T6 عام طور پر لیڈز
جارحانہ مشینی یا پوسٹ{0}} پروسیسنگ کے تحت مسخ کا خطرہ: 7075-T6 اور 2024 پر زیادہ
مکمل شدہ حصوں کی مجموعی قیمت: 6061-T6 زیادہ تر معاملات میں سب سے کم ہے۔
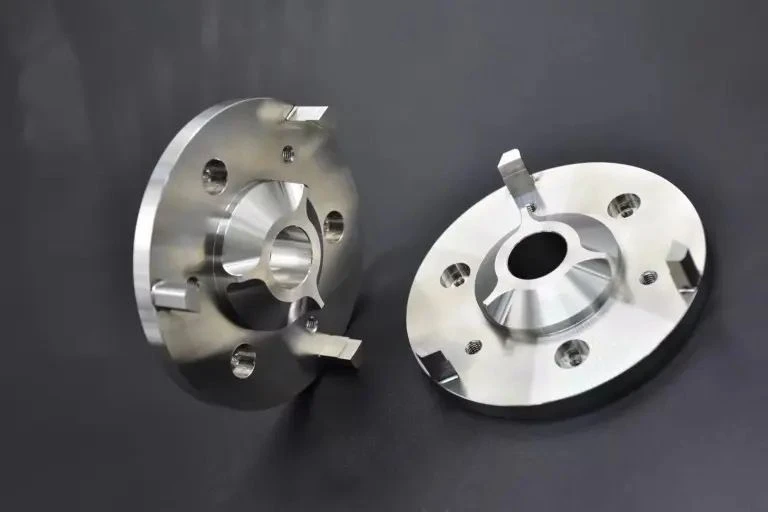
اصل حصے سے مماثل گریڈ
ساختی حصے جو اہم جامد یا متحرک بوجھ اٹھاتے ہیں عام طور پر 7075-T6 کا جواز پیش کرتے ہیں جب ڈیزائن اجازت دیتا ہے۔ اگر سنکنرن مزاحمت، انوڈائزنگ مستقل مزاجی، اور عمل کی مضبوطی چوٹی کی طاقت سے زیادہ ہے، 6061-T6 اکثر بہترین کل لاگت کا انتخاب ہوتا ہے۔
6061-T6 میں کاسمیٹک کور، ہاؤسنگز، اور فیس پلیٹ تقریباً ہمیشہ بہتر چلتے ہیں۔ یہ زیادہ مستقل سطح کی تکمیل پیدا کرتا ہے اور صاف کرنے یا رنگین اینوڈائزنگ کے لیے زیادہ متوقع طور پر جواب دیتا ہے. 7075 ایک ہی کاسمیٹک معیار تک پہنچ سکتا ہے، لیکن عمل کا کنٹرول درکار سخت ہے اور قیمت زیادہ ہے۔
زیادہ-تناؤ یا تھکاوٹ-اہم اجزاء-وائبریشن کے تحت بڑھتے ہوئے پوائنٹس، ڈرون فریم، پرفارمنس آٹوموٹیو پرزے-7075-T6 یا کبھی کبھار 2024 کی طرف جھکاؤ۔ یہاں ایلومینیم CNC ملنگ مینوفیکچرر کو دباؤ کا مظاہرہ کرنا چاہیے،{8} کنٹرول مواد کو ظاہر کرنا چاہیے تسلسل، اور بقایا تناؤ کے اثرات کے لیے مشینی معائنہ۔ 6061 پر استعمال ہونے والے ایک ہی ٹول پاتھ کو صرف پروگرام کرنا شاذ و نادر ہی کافی ہے۔
جب اعلی طاقت اور سنکنرن مزاحمت دونوں کی ضرورت ہوتی ہے، تو کچھ پروگرام 7075 صرف لوڈ پاتھ میں اور 6061 دوسری جگہوں پر استعمال کرتے ہیں، یا مخصوص کوٹنگز کا اطلاق کرتے ہیں۔ یہ ہائبرڈ فیصلے اس وقت بہترین کام کرتے ہیں جب مشینی پارٹنر ابتدائی طور پر شامل ہوتا ہے۔
پروڈکشن سے کیس کی مثال
ایک عین مطابق سازوسامان بنانے والے نے سنہنگسٹون کو ایک ملٹی-کیویٹی ہاؤسنگ لایا جو اصل میں 7075-T6 میں مکمل طور پر بیان کیا گیا تھا۔ لوڈ{10}}پاتھ کے تجزیے سے معلوم ہوا کہ صرف بڑھتے ہوئے انٹرفیس کو ہی اعلیٰ طاقت کی ضرورت ہے۔ ٹیم نے اہم انٹرفیس پر 7075 داخلوں کو رکھتے ہوئے زیادہ تر حصے کو 6061-T6 میں تبدیل کر دیا۔ مواد کی قیمت میں کمی آئی، سائیکل کا وقت بہتر ہوا، اور انوڈائزنگ پیداوار میں اضافہ ہوا۔ پہلے آرٹیکل جہتی استحکام رواداری کے اندر رہا، اور بعد میں پیداوار نے اسکریپ کو 1.5% سے کم رکھا۔ منصوبہ ایک عام مثال ہے کہصحت سے متعلق ایلومینیم CNC کی گھسائی کرنے والینتائج کا انحصار سب سے مضبوط دستیاب الائے کو ڈیفالٹ کرنے کے بجائے اصل فنکشن سے گریڈ کے ملاپ پر ہے۔
صنعت کا سیاق و سباق
مینوفیکچرنگ اسٹینڈرڈ باڈیز اور ESTA سے وابستہ چینلز پر حالیہ بحثیں بقایا-تناؤ کے انتظام اور مادی سراغ رسانی کو نمایاں کرتی رہتی ہیں۔ ریگولیٹڈ سیکٹرز میں خریدار تیزی سے ایلومینیم CNC ملنگ مینوفیکچررز سے ہیٹ-لاٹ ٹریکنگ، تناؤ سے نجات، اور پہلے-مضمون کی تصدیق کے بارے میں دستاویزی پروسیس کنٹرولز کے لیے پوچھتے ہیں۔ میٹریل گریڈ کا انتخاب اور عمل کی صلاحیت اب الگ الگ بات چیت نہیں ہے۔
اکثر پوچھے گئے سوالات
سوال: کیا 6061 ہمیشہ درست ایلومینیم CNC ملنگ کے لیے محفوظ ڈیفالٹ ہے؟
A: نہیں، جب حتمی طاقت یا مخصوص سختی بنیادی ضرورت ہوتی ہے، 7075-T6 اکثر انجینئرنگ کا صحیح انتخاب ہوتا ہے. 6061 جب پروسیس ونڈو، لاگت، اور تکمیل کی مستقل مزاجی زیادہ اہمیت رکھتی ہے۔
سوال: 6061 بمقابلہ 7075 ایلومینیم CNC مشینی میں حقیقی لاگت کا فرق کتنا بڑا ہے؟
A: مادی پریمیم صرف نقطہ آغاز ہے. 7075 عام طور پر سست فیڈز، زیادہ بار بار ٹول کی تبدیلیوں، اور سخت پراسیس کنٹرول کی ضرورت ہوتی ہے، اس لیے تیار شدہ-حصہ کی قیمت کا ڈیلٹا عام طور پر خام مال کے فرق سے بڑا ہوتا ہے۔
سوال: کیا ایک اچھا ایلومینیم CNC ملنگ کارخانہ دار بارڈر لائن گریڈ کے انتخاب کی تلافی کر سکتا ہے؟
A: ایک محدود حد تک-آپٹمائزڈ ٹول پیتھس، اسٹیجڈ روفنگ، اور اڈاپٹیو فکسچرنگ کے ذریعے۔ معاوضہ خطرے اور لاگت کو بڑھاتا ہے۔ ابتدائی تعاون ایک مماثلت کے ارد گرد مشین کرنے کی کوشش کرنے سے زیادہ مؤثر ہے.
سوال: مجھے کن دستاویزات کی درخواست کرنی چاہئے؟
A: مل ٹیسٹ سرٹیفکیٹ، ہیٹ-لاٹ ٹریسیبلٹی، اور تصدیق شدہ مزاج کی حالت بنیادی ہے۔ اہم حصوں کے لیے، خاص طور پر بقایا-تناؤ کے انتظام کے طریقہ کار اور پہلے-مضمون کے معائنہ کے طریقوں کے بارے میں پوچھیں۔
اگلا مرحلہ
صحیح ایلومینیم گریڈ کا انتخاب کسی بھی کامیاب کی بنیاد ہے۔صحت سے متعلق ایلومینیم CNC کی گھسائی کرنے والیپروجیکٹ یکساں طور پر اہم ایک مینوفیکچرر کے ساتھ کام کرنا ہے جو سمجھتا ہے کہ ہر گریڈ اصل میں کٹر کے نیچے، فکسچر میں، اور ثانوی کارروائیوں کے ذریعے برتاؤ کرتا ہے۔ Sunhingstones فنکشنل تقاضوں، رواداری اسٹیک- اپس، اور پروکیورمنٹ اور انجینئرنگ ٹیموں کے ساتھ ملکیت کی کل لاگت کا جائزہ لیتا ہے، پھر منتخب کردہ گریڈ سے مماثل پروسیس کنٹرولز کا اطلاق کرتا ہے۔
اگر آپ آئندہ کے لیے مواد کا جائزہ لے رہے ہیں۔صحت سے متعلق ایلومینیم CNC کی گھسائی کرنے والیپروگرام، اپنی ضروریات اور متعلقہ پروڈکشن ڈیٹا کا جائزہ لینے کے لیے تکنیکی ٹیم سے رابطہ کریں۔ گریڈ اور پروسیس پارٹنر کا ایک ہی وقت میں مماثلت -وقت پر،-خاص حصوں میں سب سے زیادہ قابل اعتماد راستہ ہے۔


