


CAD میں مکمل نظر آنے والی ڈرائنگ مشین شاپ تک پہنچنے کے بعد اکثر مہنگے مسائل پیدا کرتی ہیں۔ ایک گمشدہ ڈیٹم، ایک غیر-چہرے پر زیادہ-تخت دو طرفہ رواداری، یا صرف کوآرڈینیٹ ڈائمینشنز کے ساتھ بیان کردہ سوراخ کا نمونہ وضاحتی لوپس، اضافی سیٹ اپ، یا سکریپ کو متحرک کر سکتا ہے۔ ایک حالیہ پروجیکٹ میں تین نظر ثانی کے چکر اور دو ہفتوں کی تاخیر دیکھی گئی کیونکہ بندرگاہوں کے درمیان پوزیشنی تعلقات کو کبھی بھی واضح طور پر بیان نہیں کیا گیا تھا۔ حصوں کو بالآخر صحیح طریقے سے بنایا گیا تھا، لیکن لاگت اور شیڈول کے اثرات سے بچنے کے قابل تھے. Clear GD&T ڈرائنگ کو ایک فنکشنل کنٹریکٹ میں بدل دیتا ہے جس پر مشینی اور انسپکٹر دونوں بغیر اندازہ لگائے عمل کر سکتے ہیں۔ اس مضمون میں تصریح کی اکثر غلطیوں کا احاطہ کیا گیا ہے، جیومیٹرک کنٹرولز جو ملڈ پرزوں کے لیے سب سے زیادہ اہمیت رکھتے ہیں، رواداری کے انتخاب کی اصل قیمت اور لیڈ-وقت کے اثرات، اور ان کی تصدیق کے لیے استعمال کیے جانے والے معائنہ کے طریقےصحت سے متعلق milled اجزاء.
ڈرائنگ پر عام رواداری کی تفصیلات کی غلطیاں
یہ مسائل درستگی کی دکانوں کو بھیجے گئے ڈرائنگ پر باقاعدگی سے ظاہر ہوتے ہیں:
سخت ± رواداری ان خصوصیات پر لاگو ہوتی ہے جو فٹ یا کام کو متاثر نہیں کرتی ہیں۔
ڈیٹام ریفرنس فریم جو نامکمل یا ناقص طریقے سے منتخب کیے گئے ہیں، پیمائش کو تشریح کے لیے کھلا چھوڑ دیتے ہیں۔
عنوان پر بہت زیادہ انحصار ان سطحوں یا سوراخوں کے لیے عام رواداری کو روکتا ہے جو دراصل اسمبلی کو کنٹرول کرتے ہیں۔
پوزیشن کی رواداری کے بجائے سوراخ کے نمونوں کے لیے استعمال ہونے والے کوآرڈینیٹ طول و عرض۔
فارم یا اورینٹیشن کنٹرولز کو فنکشنل ڈیٹمز سے منسلک کیے بغیر شامل کیا گیا۔
ان میں سے ہر ایک کارخانہ دار کو یا تو رکنے اور سوال پوچھنے پر مجبور کرتا ہے یا ڈرائنگ کی قدامت پسندی سے تشریح کرتا ہے۔ دونوں اختیارات وقت اور لاگت کا اضافہ کرتے ہیں۔
GD&T کی بنیادی باتیں ہر خریدار کو سمجھنا چاہیے۔
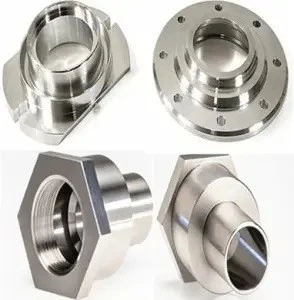
GD&T (ASME Y14.5 / ISO 1101) انجینئرز کو فارم، واقفیت اور مقام کو کنٹرول کرنے کا ایک درست طریقہ فراہم کرتا ہے۔ تین کنٹرول ملڈ حصوں پر مسلسل ظاہر ہوتے ہیں۔
چپٹا پن
چپٹا پن اس بات کو محدود کرتا ہے کہ سطح ایک کامل طیارے سے کتنا ہٹ سکتی ہے۔ یہ سطح کی واقفیت یا مقام سے آزاد ہے۔ سیلنگ چہروں، بڑھتے ہوئے پیڈز، اور پرائمری ڈیٹمز کو اکثر اس کی ضرورت ہوتی ہے۔ 150 ملی میٹر کور والے چہرے پر 0.02 ملی میٹر فلیٹنیس کال آؤٹ عام ہے اور براہ راست جھولنے یا رساؤ کو روکتا ہے جسے ایک سادہ سائز کی برداشت سے محروم کردیا جائے گا۔
پوزیشن
پوزیشن ڈیٹام ریفرنس فریم کے نسبت ایک رواداری زون کی وضاحت کرتی ہے۔ بولٹ حلقوں اور پورٹ پیٹرن کے لیے یہ ± کوآرڈینیٹ ڈائمینشنز کے اسٹیک سے کہیں زیادہ فعال ہے۔ زیادہ سے زیادہ مادی حالت پر پوزیشن کی وضاحت اکثر دکان کو استعمال کے قابل بونس رواداری فراہم کرتی ہے جبکہ پھر بھی اسمبلی کی ضمانت دیتا ہے۔ پوزیشن کا صحیح استعمال کامیابی کا بنیادی حصہ ہے۔GD&T وضاحتیں کے لئے صحت سے متعلق ملنگ.
کھڑا ہونا
لمبا پن ڈیٹم سے 90 ڈگری تعلق کو کنٹرول کرتا ہے۔ یہ عام طور پر ایک بور سے متعلق چہرے پر، یا بڑھتے ہوئے سطح سے متعلق بور کے محور پر لاگو ہوتا ہے۔ ایک 0.03 ملی میٹر کی لمبائی کی ضرورت اس پابندی کو ختم کر سکتی ہے جس کی صرف کونیی جہتیں اجازت دیتی ہیں۔
جب ان کنٹرولز کو منطقی اعداد و شمار کے ساتھ جوڑا جاتا ہے، تو ڈرائنگ دکان کو بالکل بتاتی ہے کہ کیا حاصل کرنا ضروری ہے اور معیار کو ایک واضح پیمائش کا منصوبہ فراہم کرتا ہے۔
رواداری کے انتخاب لاگت اور لیڈ ٹائم کو کیسے متاثر کرتے ہیں۔
ہر سخت برداشت عمل کو بدل دیتی ہے۔
±0.05 ملی میٹر کے بجائے ±0.02 ملی میٹر پر رکھے ہوئے غیر-فعال چہرے کے لیے اضافی فنشنگ پاس یا سست فیڈز کی ضرورت پڑ سکتی ہے۔ ایم ایم سی میں کوآرڈینیٹ ڈائمینشنز سے ہول پیٹرن کو تبدیل کرنے سے اکثر لاگت کم ہوتی ہے کیونکہ دکان مینوفیکچرنگ لچک حاصل کرتی ہے۔ بڑے چہروں پر 0.01 ملی میٹر سے زیادہ چپٹی یا کھڑے ہونے کا مطالبہ تناؤ سے نجات، خصوصی فکسچرنگ، یا کاٹنے کے پیرامیٹرز کو کم کرنے پر مجبور کر سکتا ہے، جس سے سائیکل کے وقت اور کیلنڈر کے دن دونوں شامل ہوتے ہیں۔ وہ خصوصیات جو ایک سے زیادہ سیٹ اپ میں ہونی چاہئیں خطرے اور لاگت کو بڑھا دیتی ہیں۔ مضبوطی سے متعلقہ خصوصیات کو ایک سیٹ اپ میں رکھنا ہر چیز کو آسان بنا دیتا ہے۔
تجربہ کار انجینئرز ہر رواداری کو لاگت کے فیصلے کے طور پر دیکھتے ہیں۔ سوال یہ نہیں ہے کہ "ہم اسے کتنا تنگ کر سکتے ہیں؟" لیکن "فنکشن کو اصل میں کیا ضرورت ہے؟"
معائنہ کے طریقے جو GD&T کی تعمیل کی تصدیق کرتے ہیں۔
عملی تصدیق کے بغیر تفصیلات نامکمل ہیں۔
کوآرڈینیٹ ماپنے والی مشینیں کمپلیکس پر پوزیشن، لمبا پن، چپٹا پن اور پروفائل کے لیے معیاری ٹول بنی ہوئی ہیںصحت سے متعلق milled اجزاء. ایک مناسب طریقے سے پروگرام شدہ CMM پورے ڈیٹام ریفرنس فریم کا جائزہ لیتا ہے اور ڈرائنگ پر فیچر کنٹرول فریم کے خلاف براہ راست نتائج کی رپورٹ کرتا ہے۔
آپٹیکل اور ویژن سسٹم چھوٹے یا پتلی دیواروں والے حصوں پر چپٹی اور پروفائل کو اچھی طرح سے ہینڈل کرتے ہیں- جہاں رابطہ کی جانچ انحطاط کا سبب بن سکتی ہے۔ جب مکمل CMM رپورٹنگ غیر ضروری ہوتی ہے تو سطح-کھردرا پن ٹیسٹرز اور اونچائی گیجز آسان جانچوں کا احاطہ کرتے ہیں۔
ایک قابل اعلی صحت سے متعلق ملڈ پارٹس فیکٹری معائنے کے طریقہ کار سے رواداری سے میل کھاتی ہے اور رپورٹس فراہم کرتی ہے جو ڈرائنگ پر دکھائے گئے ڈیٹاموں کا استعمال کرتی ہے۔ سپلائر کی تشخیص کے دوران نمونے کی رپورٹس کی درخواست کرنا جلدی سے ظاہر کرتا ہے کہ آیا دکان واقعی GD&T کی وضاحت کر سکتی ہے۔
کیس اسٹڈی - سنہنگ اسٹونز
ایک انسٹرومینٹیشن مینوفیکچرر ملڈ ایلومینیم کئی گنا پر سکریپ کی شرح 12% سے اوپر چلا رہا تھا۔ اصل ڈرائنگ ±0.015 ملی میٹر طول و عرض کے گھنے گرڈ پر انحصار کرتی ہے اور تقریباً کوئی جیومیٹرک کنٹرول نہیں ہے۔ مشترکہ جائزے کے بعد، ٹیم نے MMC پر 0.04 ملی میٹر کی پوزیشنی رواداری کے ساتھ اہم بندرگاہ کے پیٹرن کو تین-ہوائی جہاز کے ڈیٹام ریفرنس فریم میں تبدیل کیا، سیلنگ چہرے پر 0.02 ملی میٹر چپٹا پن شامل کیا، اور کئی غیر فعال جہتوں میں نرمی کی۔
مندرجہ ذیل لاٹوں پر سکریپ 2% سے نیچے گر گیا۔ سائیکل کا وقت بہتر ہوا اور وضاحتی ای میلز کا سلسلہ رک گیا۔ فنکشنل تقاضے تبدیل نہیں ہوئے- ڈرائنگ نے انہیں واضح طور پر بیان کیا ہے۔ اس طرح کے نتائج عام ہوتے ہیں جب ڈرائنگ خالص پلس/مائنس ڈائمینشننگ سے صحیح کی طرف منتقل ہوتی ہے۔GD&T وضاحتیں کے لئے صحت سے متعلق ملنگ.
صنعت کے معیارات اور مستند حوالہ جات
ASME Y14.5 شمالی امریکہ میں GD&T کا بنیادی معیار ہے۔ ISO 1101 بین الاقوامی سطح پر ایک ہی کردار ادا کرتا ہے۔ براہ راست ڈرائنگ پر قابل اطلاق معیار کا حوالہ دینے سے ابہام کی ایک اور تہہ دور ہو جاتی ہے اور ڈیزائن ٹیم، مینوفیکچرر اور انسپکٹر کو انہی اصولوں کے مطابق ترتیب دیا جاتا ہے۔
اکثر پوچھے گئے سوالات
سوال: مشینی میں GD&T کیا ہے؟
A: GD&T ایک علامتی زبان ہے جو فارم، واقفیت، مقام، اور اعداد و شمار کے حوالے سے خصوصیات کے رن آؤٹ میں قابل اجازت تغیر کی وضاحت کرتی ہے۔ یہ صرف روایتی پلس/مائنس طول و عرض سے زیادہ درست طریقے سے فنکشنل ضروریات کو بتاتا ہے۔
سوال: CNC کی گھسائی کرنے والی کتنی درست ہو سکتی ہے؟
A: جدید درستگی CNC ملنگ معمول کے مطابق ±0.005 ملی میٹر سے ±0.025 ملی میٹر تک مستحکم مواد میں اچھی طرح سے ڈیزائن کردہ خصوصیات کو رکھتی ہے۔ سخت نتائج حاصل کیے جاسکتے ہیں لیکن لاگت اور لیڈ ٹائم میں تیزی سے اضافہ کرتے ہیں۔
سوال: کیا ہر جہت میں سخت رواداری ہونی چاہیے؟
A: نہیں، سخت رواداری اور جیومیٹرک کنٹرول صرف اسی جگہ لاگو کریں جہاں وہ فٹ، فنکشن یا اسمبلی کو متاثر کرتے ہوں۔ زیادہ-ناقابل برداشت نہ کرنا-اہم خصوصیات کارکردگی کو بہتر بنائے بغیر لاگت میں اضافہ کرتا ہے۔
سوال: مقام کوآرڈینیٹ ڈائمینشنز سے کب بہتر ہے؟
A: پوزیشن کا استعمال کریں جب بھی کسی خصوصیت کا مقام دیگر خصوصیات یا ڈیٹمز کے مقابلے میں فعال طور پر اہم ہو-خاص طور پر ہول پیٹرن، میٹنگ انٹرفیس، اور ایسی خصوصیات جو مستقل طور پر جمع ہوں۔
نتیجہ
اچھی طرح سے-مخصوص رواداری اور GD&T ان اعلیٰ-لیوریج ٹولز میں سے ہیں جو ایک انجینئر کے پاس معیار کو بہتر بنانے اور ملڈ پرزوں پر لاگت کو کنٹرول کرنے کے لیے ہوتے ہیں۔ عام غلطیوں سے بچنا، چپٹا پن، پوزیشن اور کھڑے ہونے کو درست طریقے سے لاگو کرنا، اور ہر انتخاب کے عمل کے اثرات کو سمجھنا مینوفیکچررز کو مستقل ڈیلیور کرنے کے قابل بناتا ہے۔صحت سے متعلق milled اجزاء.
واضح طور پر مخصوص GD&T ڈرائنگ کے لیے تیار کیے گئے پرزوں کی مثالوں اور معائنہ کی صلاحیتوں کے بارے میں تفصیلات کے لیے، ہمارے پریزین ملڈ کمپونینٹس پروڈکٹ کا صفحہ دیکھیں۔


