


ٹرن-ملنگ کمپاؤنڈ مشیننگ کیا ہے، واقعی؟
ٹرن-ملنگ خالص موڑ نہیں ہے اور یہ خالص ملنگ نہیں ہے۔ یہ ایک مشین پر ایک مربوط عمل ہے جو مکمل CNC کنٹرول کے تحت لائیو ٹولنگ کے ساتھ ورک پیس کی گردش کو جوڑتا ہے۔ لائیو ٹولز، C-محور کی پوزیشننگ، اور اکثر ایک Y-محور یا اضافی روٹری محور مشین کو چک سے حصہ نکالے بغیر بیلناکار سطحوں اور پیچیدہ پرزمیٹک خصوصیات دونوں کو ہینڈل کرنے دیتے ہیں۔
روایتی راستہ: لیتھ → مل → سیکنڈری آپریشنز → معائنہ۔
ٹرن-مل روٹ: ایک چکنگ → مکمل موڑ + ملنگ + ڈرلنگ + ٹیپنگ → معائنہ۔
چونکہ حصہ ایک ہی ڈیٹم پر رہتا ہے، خصوصیت-سے-فیچر تعلقات مقفل رہتے ہیں۔ یہ وہ جگہ ہے۔5-محور CNC مشینی حصےان کی حقیقی قیمت فراہم کریں. بیک وقت یا پوزیشنی 5- محور کی حرکت انڈر کٹس، زاویہ والے سوراخوں، اور شکل والی سطحوں تک پہنچتی ہے جنہیں بصورت دیگر متعدد فکسچر کی ضرورت ہوگی۔ نتیجہ سخت جیومیٹرک درستگی اور بہت کم غیر کاٹنے کا وقت ہے۔
آٹوموٹو پارٹس کو خاص طور پر اس کی ضرورت کیوں ہے۔
آٹوموٹو پرزے ان مطالبات کو یکجا کرتے ہیں کہ ترتیب وار مشینی خراب طریقے سے ہینڈل کرتی ہے۔
پیچیدہ جیومیٹری
ٹرانسمیشن شافٹ، اسٹیئرنگ نکلز، ٹربو چارجر ہاؤسنگز، کیم شافٹ، اور ڈیفرینشل پرزے معمول کے مطابق گھسے ہوئے فلیٹ، کی ویز، کراس-ہولز، اور کونٹورڈ چہروں کے ساتھ گھماؤ والے قطروں کو ملاتے ہیں۔ ایک سیٹ اپ ہم آہنگی اور کونیی تعلقات کو برقرار رکھتا ہے۔
سخت رواداری
اہم خصوصیات اکثر ±0.01 ملی میٹر یا اس سے زیادہ سخت ہوتی ہیں۔ ہر دوبارہ-کلمپنگ ممکنہ اسٹیک-اپ کو متعارف کراتا ہے۔ سنگل-سیٹ اپ ٹرن-ملنگ پوزیشن کی خرابی کو کم رکھتی ہے کیونکہ ہر فیچر ایک ہی کوآرڈینیٹ سسٹم کا اشتراک کرتا ہے۔
مادی فضلہ اور لاگت کا کنٹرول
کم فکسچر، کم ہینڈلنگ، اور کم سکریپ فی حصہ کل لاگت کو کم کرتے ہیں۔ ایلومینیم الائے، سٹین لیس سٹیل، اور ٹائٹینیم گریڈ ہلکے وزن یا پرفارمنس ایپلی کیشنز مشین میں عام ہوتے ہیں جب ٹول کے راستے ایک پروگرام میں مسلسل رہتے ہیں۔
دکان کے اعداد و شمار اور صنعت کی رپورٹس میں مسلسل وقت میں 40–50% کی سائیکل-کی کمی، سیٹ اپ کا شمار کئی آپریشنز سے ایک یا دو تک گرنا، اور ایک بار کثیر-ٹاسکنگ پلیٹ فارم ترتیب وار مشینوں کی جگہ لینے کے بعد مجموعی غلطی میں قابل پیمائش کمی دکھاتے ہیں۔
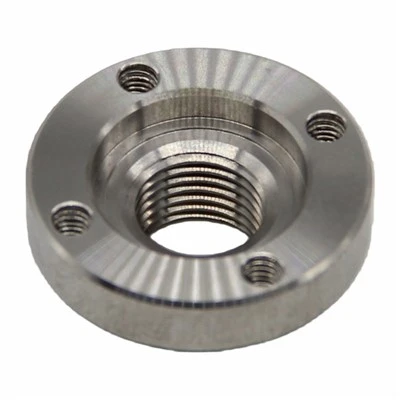
ایک سیٹ اپ بمقابلہ پانچ: حقیقی لاگت اور وقت کا فرق
ایک عام پیچیدہ آٹو موٹیو شافٹ یا نکل-سٹائل کا حصہ اس طرح لگتا ہے:
روایتی عمل (اکثر 4-6 سیٹ اپ): کھردرا موڑ → ختم موڑ → مل فلیٹ اور کی ویز → ڈرل اور ٹیپ کراس- سوراخ → سیکنڈری مل یا پیسنا → حتمی معائنہ۔ ہر منتقلی کے لیے نئی فکسچرنگ، ری-اشارے کی ضرورت ہوتی ہے، اور اس میں غلط ترتیب کا خطرہ ہوتا ہے۔
ٹرن-مل کمپاؤنڈ عمل (1-2 سیٹ اپ): حصہ ایک بار چکنا ہے؛ مشین تمام موڑ، ملنگ، ڈرلنگ، اور ٹیپنگ کو مسلسل پروگرام میں مکمل کرتی ہے۔ سب-سپنڈل ٹرانسفر، دستیاب ہونے پر، آپریٹر کی کم سے کم مداخلت کے ساتھ دونوں سروں کو ختم کرتا ہے۔
فائدہ واضح طور پر ظاہر ہوتا ہے۔CNC ملڈ پروٹو ٹائپسآٹوموٹو ٹیسٹنگ کے لیے۔ پروٹوٹائپ لیڈ ٹائم سکڑ جاتا ہے کیونکہ مشینوں کے درمیان کوئی قطار نہیں ہوتی اور ثانوی فکسچر کا انتظار نہیں ہوتا۔ ڈیزائن ٹیمیں تیزی سے اعادہ کرتی ہیں اور اعلیٰ اعتماد کے ساتھ پیداوار میں آگے بڑھتی ہیں۔ وہی سنگل-سیٹ اپ منطق بعد میں WIP، لیبر، اور فلور کی جگہ کو والیوم میں کم کر دیتی ہے۔
ٹرن-ملنگ پیداوار کے وقت کو کیسے کم کرتی ہے؟ یہ ترتیب وار کارروائیوں کو ایک مسلسل سائیکل میں سمیٹتا ہے اور زیادہ تر مشینی منتقلی کو ہٹاتا ہے۔ بچت ختم شدہ سیٹ اپس سے آتی ہے، نہ کہ سپنڈل کو تیزی سے چلانے سے۔
|
میٹرک |
روایتی ملٹی-مشینی عمل |
ٹرن-مل / 5-محور مرکب عمل |
عام بہتری |
|
سیٹ اپ کی تعداد |
4–6 |
1–2 |
60-80% کمی |
|
لیڈ ٹائم (پیچیدہ حصہ) |
بیس لائن |
40-50% چھوٹا |
اہم |
|
مجموعی پوزیشنی غلطی کا خطرہ |
اعلی (اسٹیک-اپ) |
کم سے کم (سنگل ڈیٹم) |
بڑے معیار کا فائدہ |
|
فکسچر اور ہینڈلنگ لاگت |
اعلی |
کم |
صاف بچت |
|
پروٹو ٹائپس کے لیے موزوں |
آہستہ تکرار |
تیز توثیق |
مضبوط فائدہ |
کیس اسٹڈی - اسٹیئرنگ / ڈرائیو پر رکاوٹ کو صاف کرنا-شافٹ فیملی
ایک عام آٹوموٹیو ٹائر سپلائر کو پیچیدہ اسٹیئرنگ-نکل اینڈ ڈرائیو-شافٹ فیملی پر بار بار تاخیر کا سامنا کرنا پڑتا ہے۔ روایتی روٹنگ میں متعدد مشینیں اور پانچ یا اس سے زیادہ سیٹ اپ استعمال کیے جاتے ہیں۔ نازک بور اور بڑھتے ہوئے چہروں نے رواداری کے مجموعی مسائل کو ظاہر کیا۔ یہاں تک کہ اعتدال پسند بیچوں کو ہفتے لگے۔
پرزے 5-محور کے قابل موڑ-مل پلیٹ فارم پر چلے گئے۔ تمام اہم خصوصیات ایک یا دو کلیمپنگ میں ختم ہوگئیں۔ اسی طرح کے ٹرانزیشن کے نتائج میں سیٹ اپ ٹائم میں تقریباً نصف کی کمی، مشینی وقت میں 15-40% کی کمی، مجموعی لیڈ ٹائم کمپریسڈ 40-50%، اور ڈیٹم ٹرانسفر غائب ہونے کی وجہ سے فرسٹ پاس کی پیداوار میں بہتری شامل ہے۔ پروٹو ٹائپ سے حجم کے ذریعے آئی ایس او 9001 اور IATF 16949 فریم ورک کی پیروی کی گئی۔
تبدیلی صرف تکنیکی نہیں بلکہ عملی تھی۔
صحیح 5-Axis CNC مشینی مینوفیکچرر/فیکٹری کا انتخاب کیسے کریں۔
جب آپ 5-axis CNC مشینی بنانے والے یا 5-axis CNC مشینی فیکٹری کا جائزہ لیتے ہیں، تو دعووں کی بجائے ٹھوس ثبوت تلاش کریں:
مشین کی اہلیت: حقیقی مل-ٹرن یا بیک وقت 5 محور پلیٹ فارم جس میں لائیو ٹولنگ، مناسب اسپنڈل پاور، اور کافی ٹول کی گنجائش ہے۔
مواد کا تجربہ: آٹوموٹو پروگراموں میں ایلومینیم مرکب، سٹینلیس سٹیل، اور ٹائٹینیم کے ساتھ ثابت شدہ کام۔
کوالٹی سسٹمز: CMM، ان-پراسیسنگ، اور دستاویزی معائنہ کے منصوبے جو ±0.01 ملی میٹر (یا سخت) تقاضوں کی حمایت کرتے ہیں۔
پروٹو ٹائپ-سے-پروڈکشن تسلسل: CNC ملڈ پروٹو ٹائپس سے ہول سیل CNC ملڈ آٹوموٹیو پارٹس میں منتقل کرنے کی اہلیت پورے عمل کو دوبارہ کوالیفائی کیے بغیر۔
عمل کی شفافیت: سیٹ اپ کی حکمت عملی، فکسچر فلسفہ، اور وہ آپ کے مخصوص جیومیٹری پر ڈیٹا کو کیسے کنٹرول کرتے ہیں اس پر تبادلہ خیال کرنے کی خواہش۔
ایک قابل اعتماد درست آٹوموٹیو پارٹس فراہم کرنے والا چین (یا کہیں اور) اصلی حصے کی مثالیں دکھائے گا اور آپ کے حصے کی فیملی کے لیے روایتی مشینی بمقابلہ کثیر{0}}CNC مشینی کے تجارتی بند-کے ذریعے بات کرے گا۔
اکثر پوچھے گئے سوالات
س: 5-ایکسس ملنگ اور ٹرن ملنگ کمپاؤنڈ مشیننگ میں کیا فرق ہے؟
A: 5-ایکسس ملنگ سے مراد عام طور پر دو روٹری محوروں والی ملنگ مشین ہے جو ایک یا چند سیٹ اپ میں پیچیدہ سطحوں تک پہنچ سکتی ہے۔ ٹرن-ملنگ (یا مل-ٹرن) سینٹرز ٹرننگ پلیٹ فارم سے شروع ہوتے ہیں اور لائیو ٹولنگ اور اضافی محور کے ذریعے ملنگ کی صلاحیت شامل کرتے ہیں۔ بہت سی موجودہ مشینیں دونوں طاقتوں کو یکجا کرتی ہیں، ایک ماحول میں مکمل بیلناکار اور پرزمیٹک کام کی اجازت دیتی ہیں۔ گھومنے والے حصوں کے لیے جن کو گھسنے والی خصوصیات کی بھی ضرورت ہوتی ہے، ٹرن مل اپروچ اکثر سب سے زیادہ موثر ہوتا ہے۔
س: کیا ٹرن ملنگ روایتی CNC مشینی سے زیادہ مہنگی ہے؟
A: گھنٹہ کی شرح زیادہ ہو سکتی ہے، پھر بھی کل حصہ کی قیمت اکثر کم ہوتی ہے۔ ختم شدہ سیٹ اپ، کم فکسچر، کم سکریپ، اور کم لیڈ ٹائمز عام طور پر شرح کے فرق کو پورا کرنے سے زیادہ-خاص طور پر پیچیدہ حصوں پر یا کم-سے-میڈیم والیوم پر جہاں سیٹ اپ کا وقت غالب ہوتا ہے۔
سوال: کیا ٹرن-ملنگ پروٹو ٹائپنگ اور بڑے پیمانے پر پیداوار دونوں کو سنبھال سکتا ہے؟
A: ہاں۔ واحد-سیٹ اپ فائدہ درحقیقت کم والیوم میں سب سے زیادہ مضبوط ہے کیونکہ سیٹ اپ اوور ہیڈ کم ٹکڑوں پر پھیلا ہوا ہے۔ جب مشین آٹومیشن یا دوہری اسپنڈلز لے جاتی ہے تو یہی عمل صاف طور پر اعلی حجم میں ترازو کرتا ہے۔
سوال: 5 محور CNC مشینی حصوں کے ساتھ کون سا مواد بہترین کام کرتا ہے؟
A: ایلومینیم کے مرکب (6061، 7075 اور اسی طرح کے)، سٹینلیس سٹیل، مصر دات اسٹیل، اور ٹائٹینیم سبھی کو معمول کے مطابق پروسیس کیا جاتا ہے۔ کامیابی کا انحصار محوروں کی تعداد سے زیادہ درست ٹولنگ، رفتار اور فیڈز اور کولنٹ کی حکمت عملی پر ہے۔
سوال: میں ایک قابل اعتماد 5 محور CNC مشینی کارخانہ دار کیسے تلاش کروں؟
A: متعلقہ آلات، مادی تجربے، معیار کے سرٹیفیکیشن (آٹو موٹیو کے لیے ISO 9001 / IATF 16949) اور نمونے کے عمل کی دستاویزات کے ثبوت طلب کریں۔ خاص طور پر پوچھیں کہ دکان آپ کے جیومیٹری پر سیٹ اپ کو کم کرنے اور ڈیٹا کو کنٹرول کرنے کا منصوبہ کیسے رکھتی ہے۔ ایک شفاف پارٹنر عمومی قابلیت کی فہرست فروخت کرنے کے بجائے حقیقی تجارتی-آفز پر بات کرے گا۔


